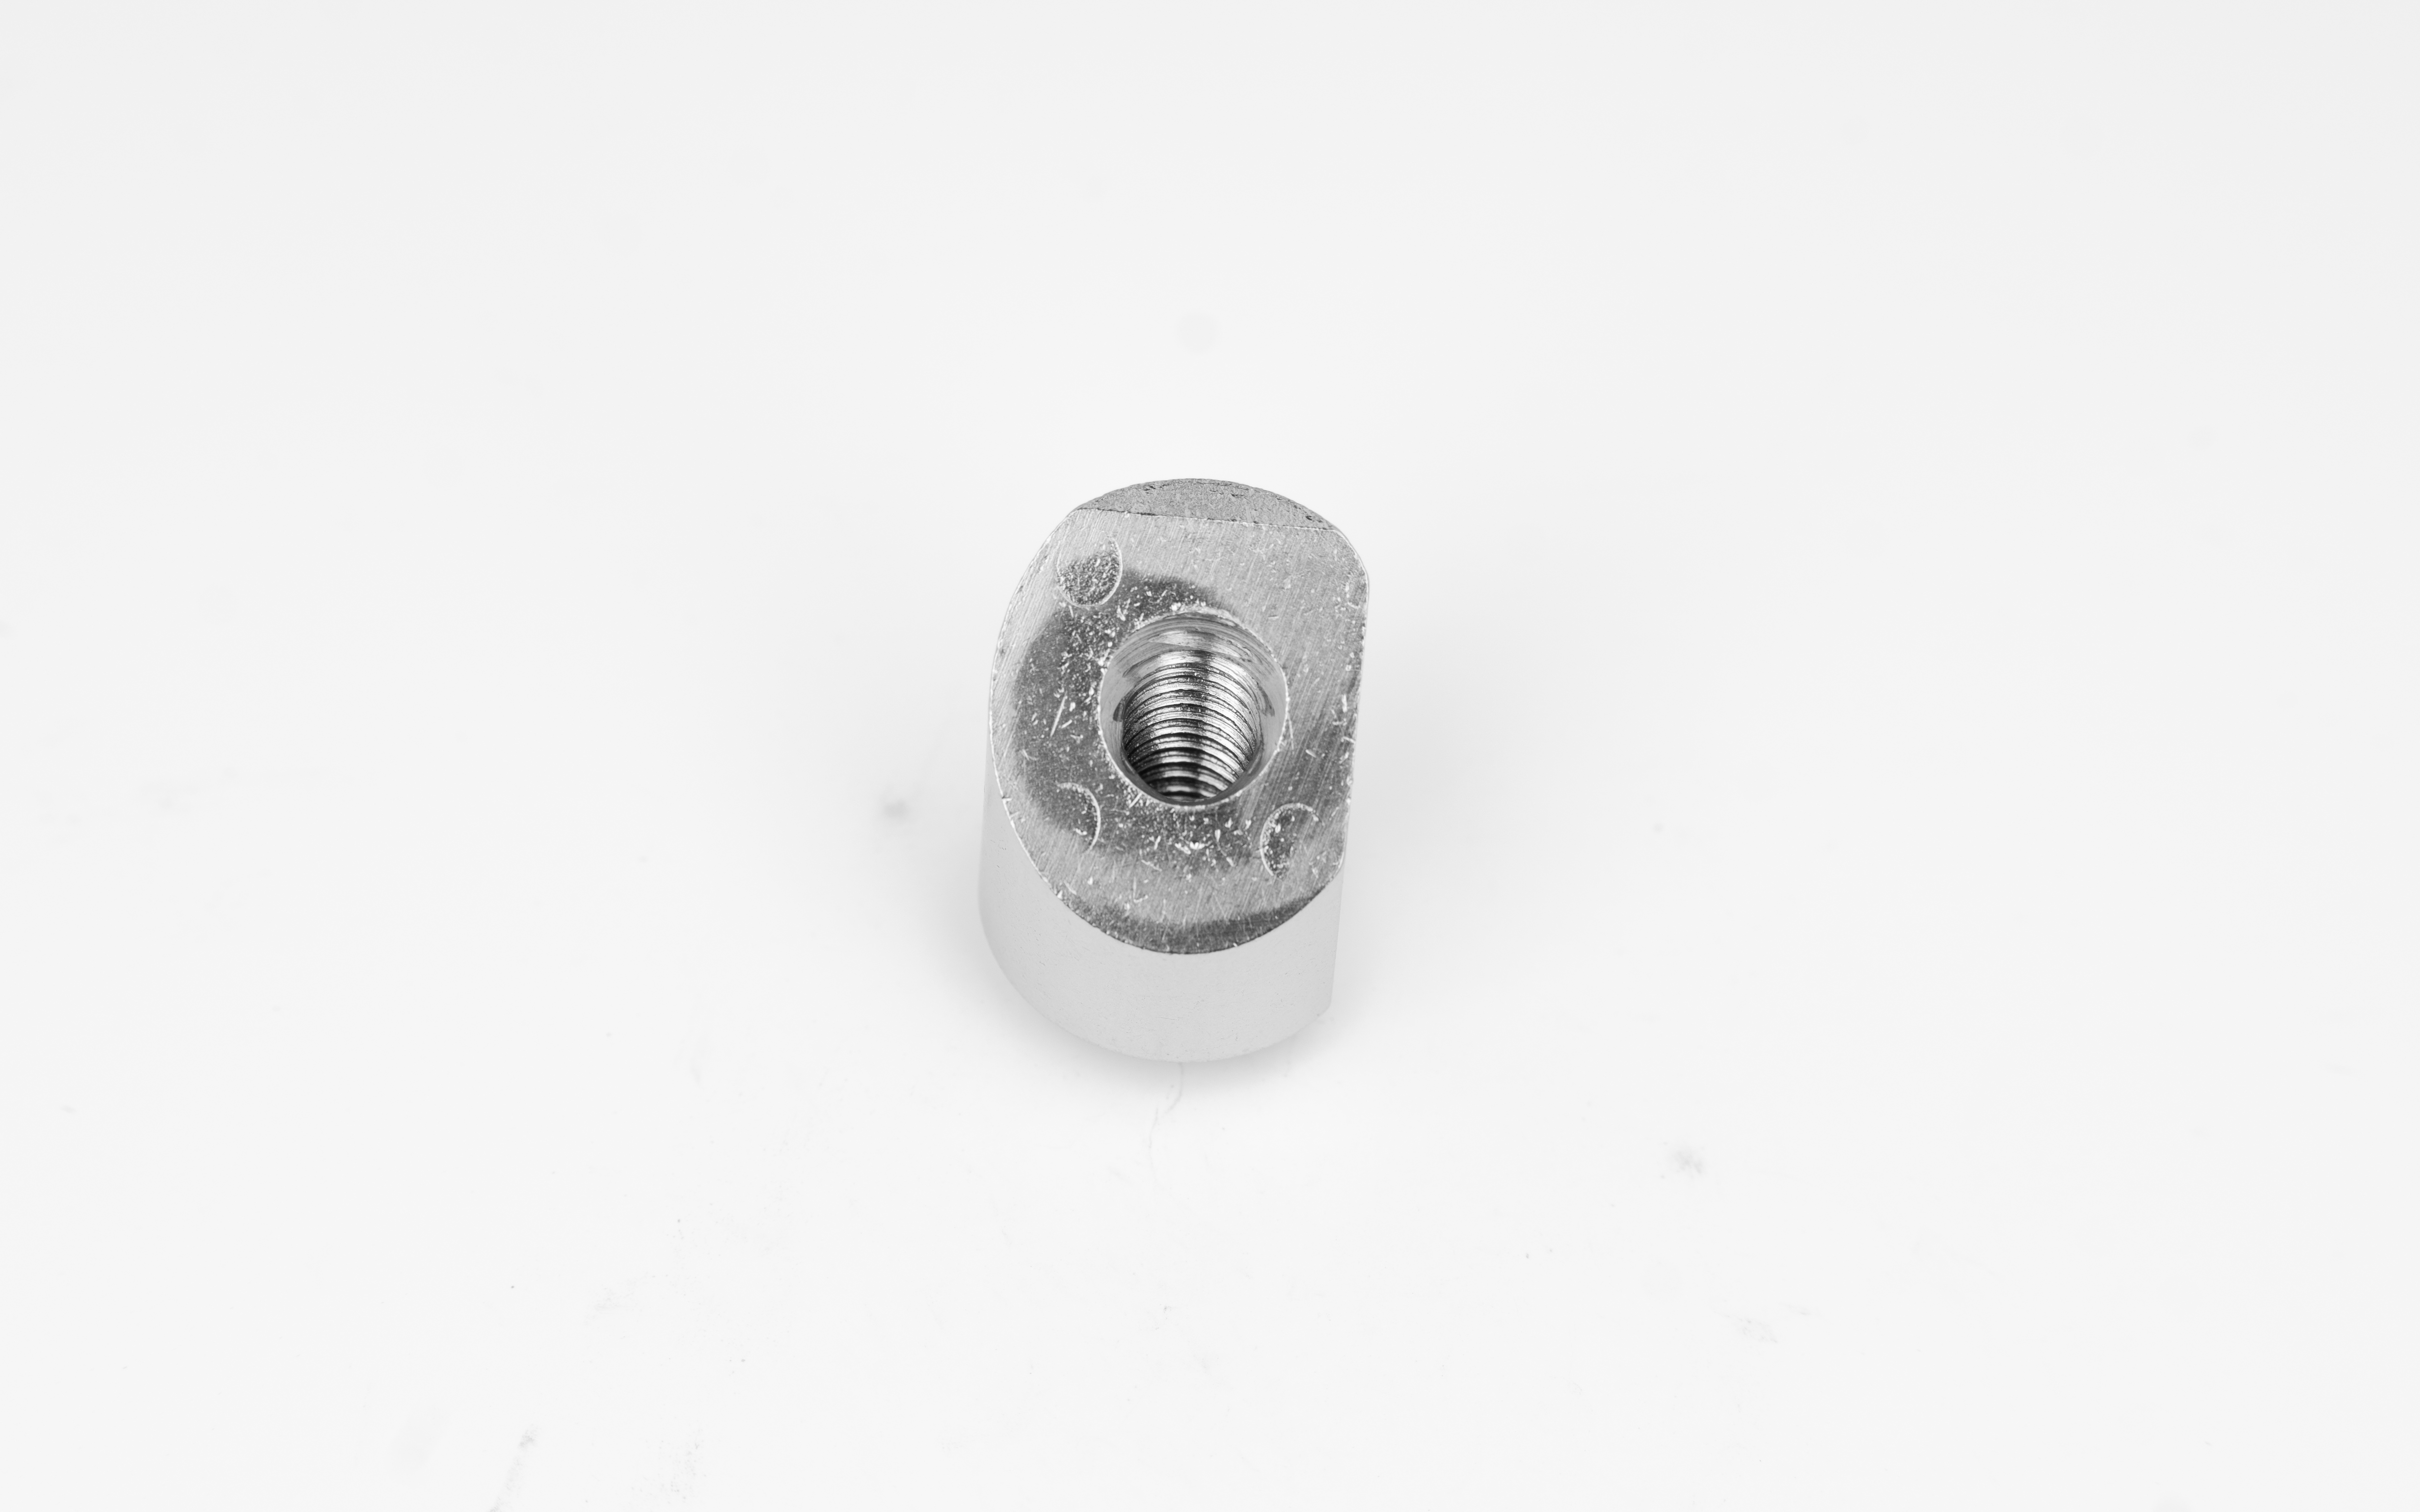
2026-10-13 精密零件制造中,传统 CNC 机加工、锻造、铸造长期存在固有局限,遇到复杂微型零件,容易出现工序冗长、成本高、量产慢等痛点。MIM 金属注射成型工艺,凭借独特成型原理,有效突破传统机加工的生产瓶颈。什么是 MIM?MIM 全称金属粉末注射成型(Metal Injection Molding),是粉末冶金与塑料注塑结合的近净成型制造技术。工艺流程分为喂料制备、注塑成型、脱脂、烧结四大核心环节。超细金属粉末与粘结剂混合形成可流动喂料,利用注塑机注入模具得到生坯;再脱除有机粘结剂,高温烧结致密化,直接得到接近成品形状的金属零件,属于近净成形工艺。 传统 CNC 机加工属于 “减材制造”,从整块原材料
更多 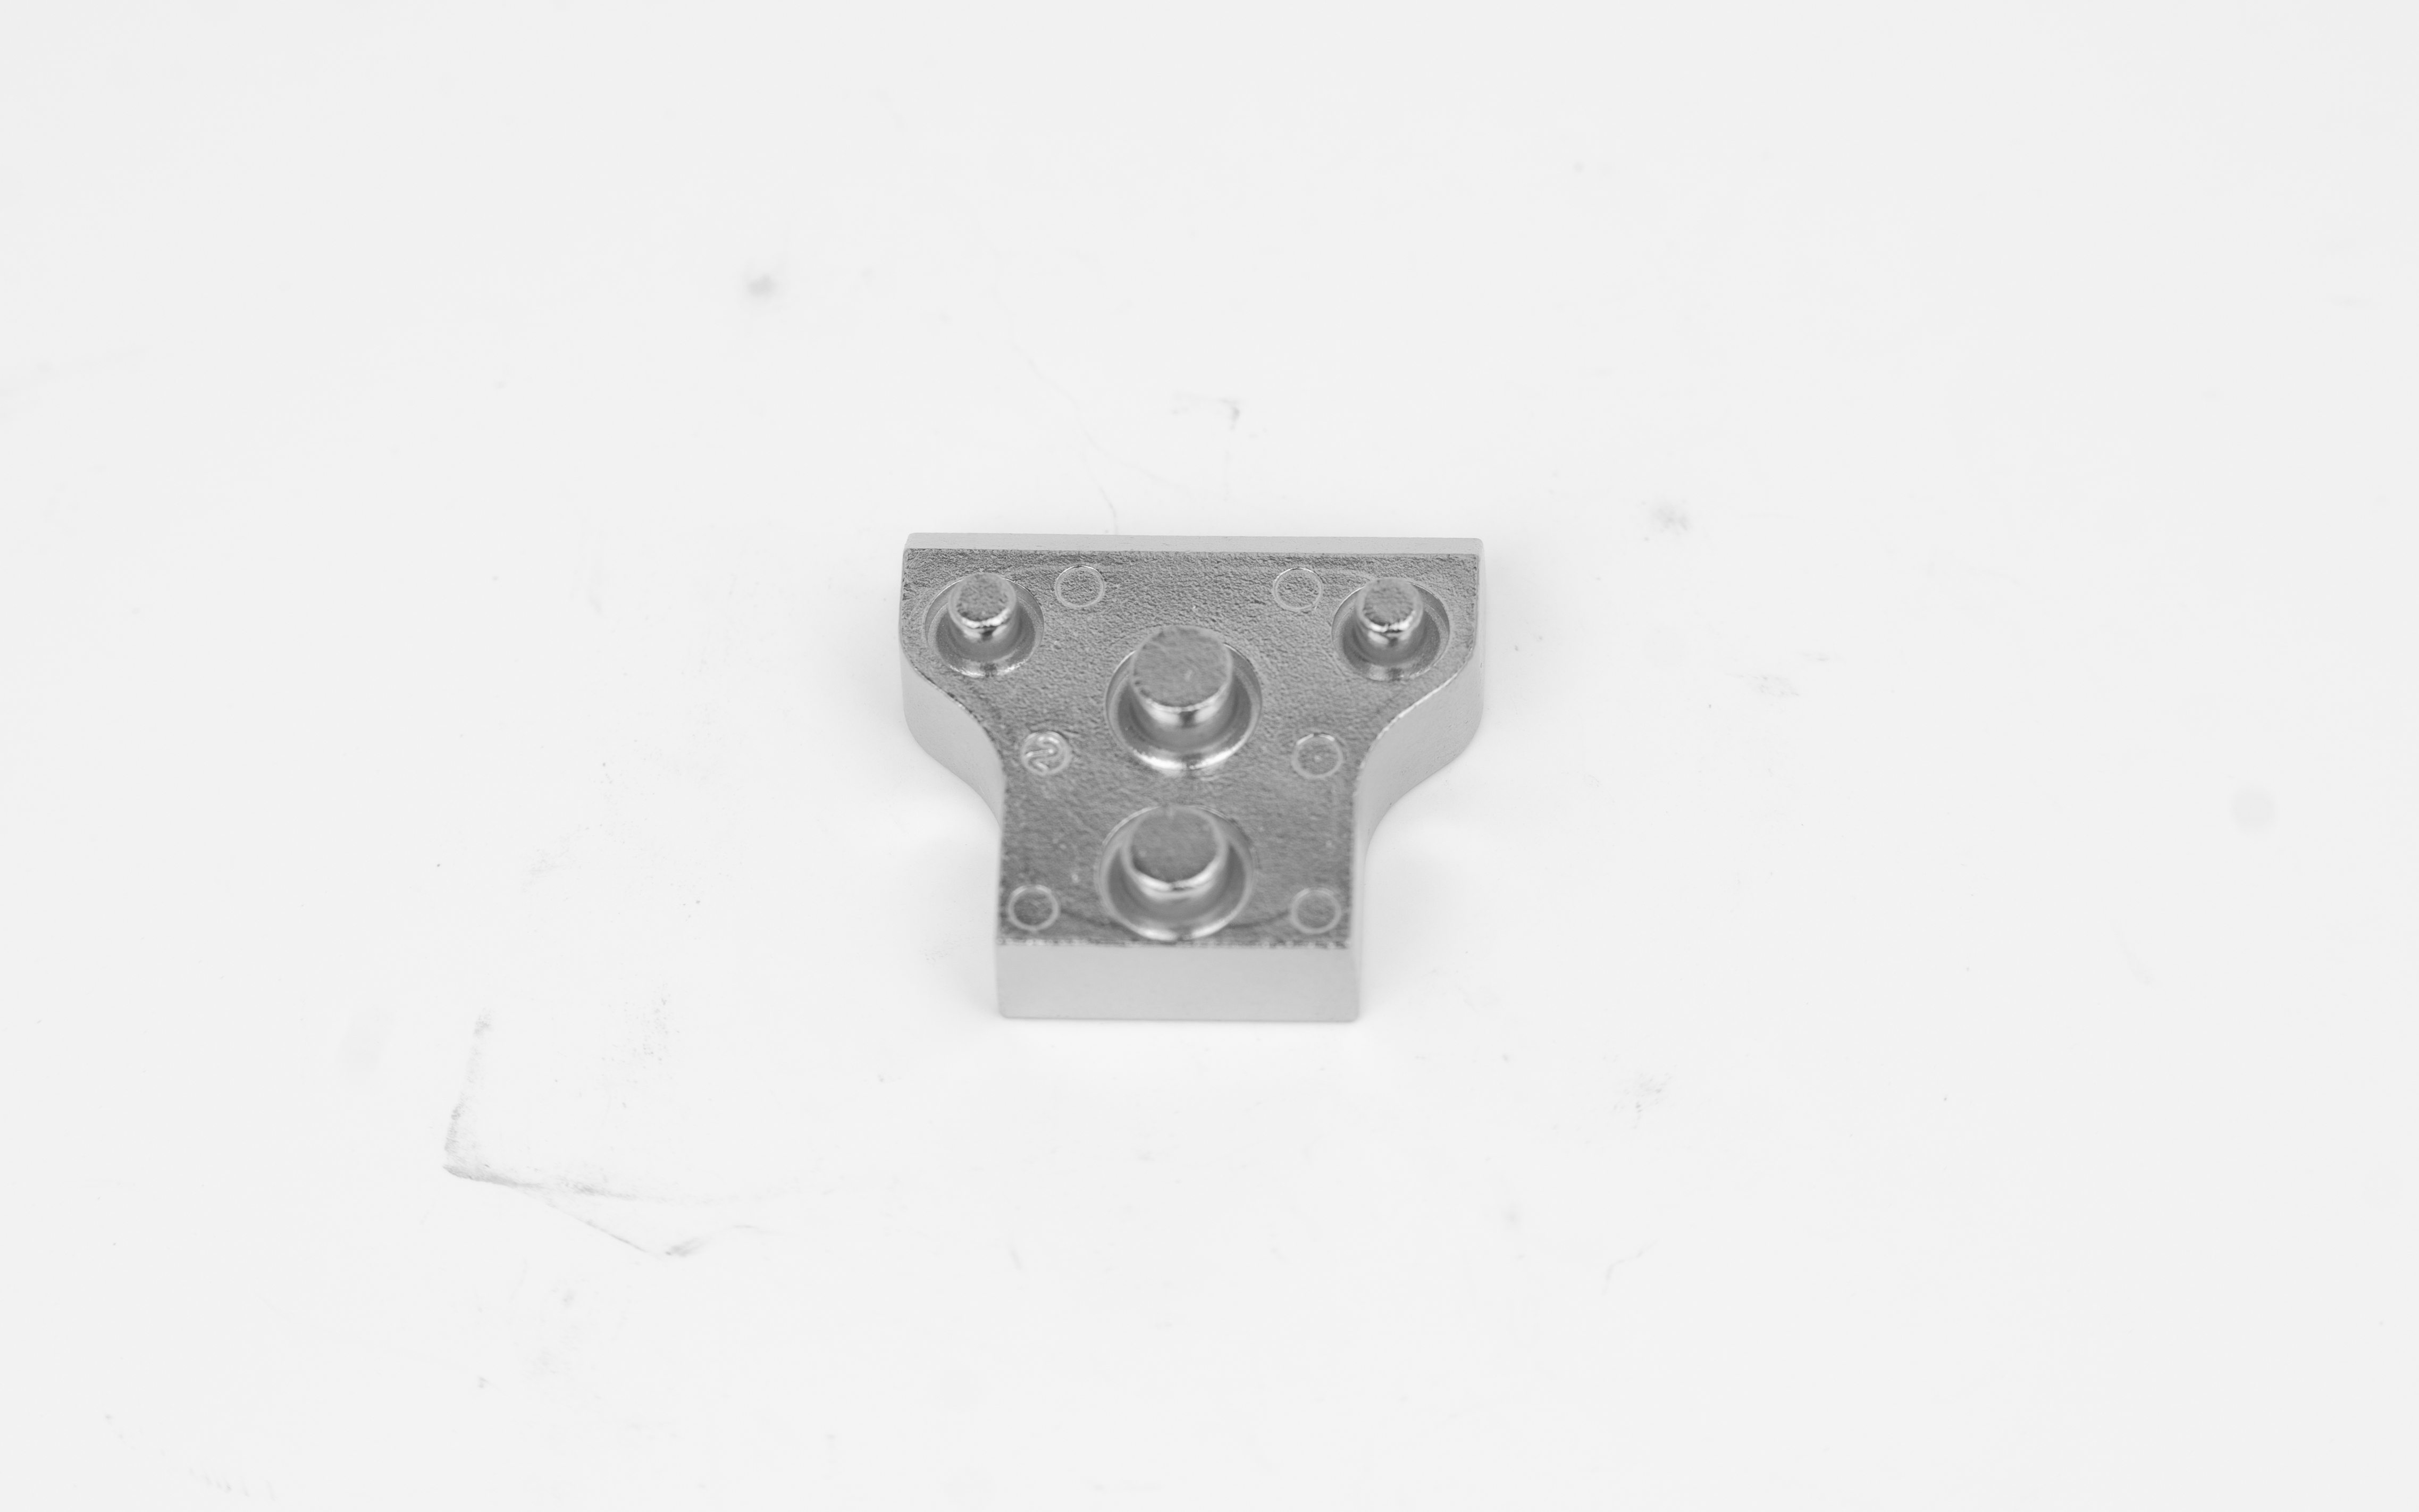
2026-10-13 在精密制造领域,异形、薄壁、多曲面结构零件长期面临加工难题,传统工艺拆分多、工序繁琐,很难兼顾成型精度与生产成本。金属粉末注射成型(MIM)技术的出现,为异形复杂零件提供一体化生产解决方案,成为精密零部件制造的核心工艺。MIM 是结合塑料注射成型与粉末冶金的先进制造工艺。将超细金属粉末与高分子粘结剂按比例混合,制成均匀喂料;通过注塑设备,把喂料注入模具,一次性成型复杂形状生坯;再经脱脂、高温烧结,去除粘结剂并让金属粉末致密化,得到高密度金属成品。整套流程可一次成型传统工艺需要多道工序才能加工的复杂结构,无需二次大量切削。 对于带有内凹槽、微小孔、复杂曲面、镂空结构的异形零件,MIM 一体化成型
更多 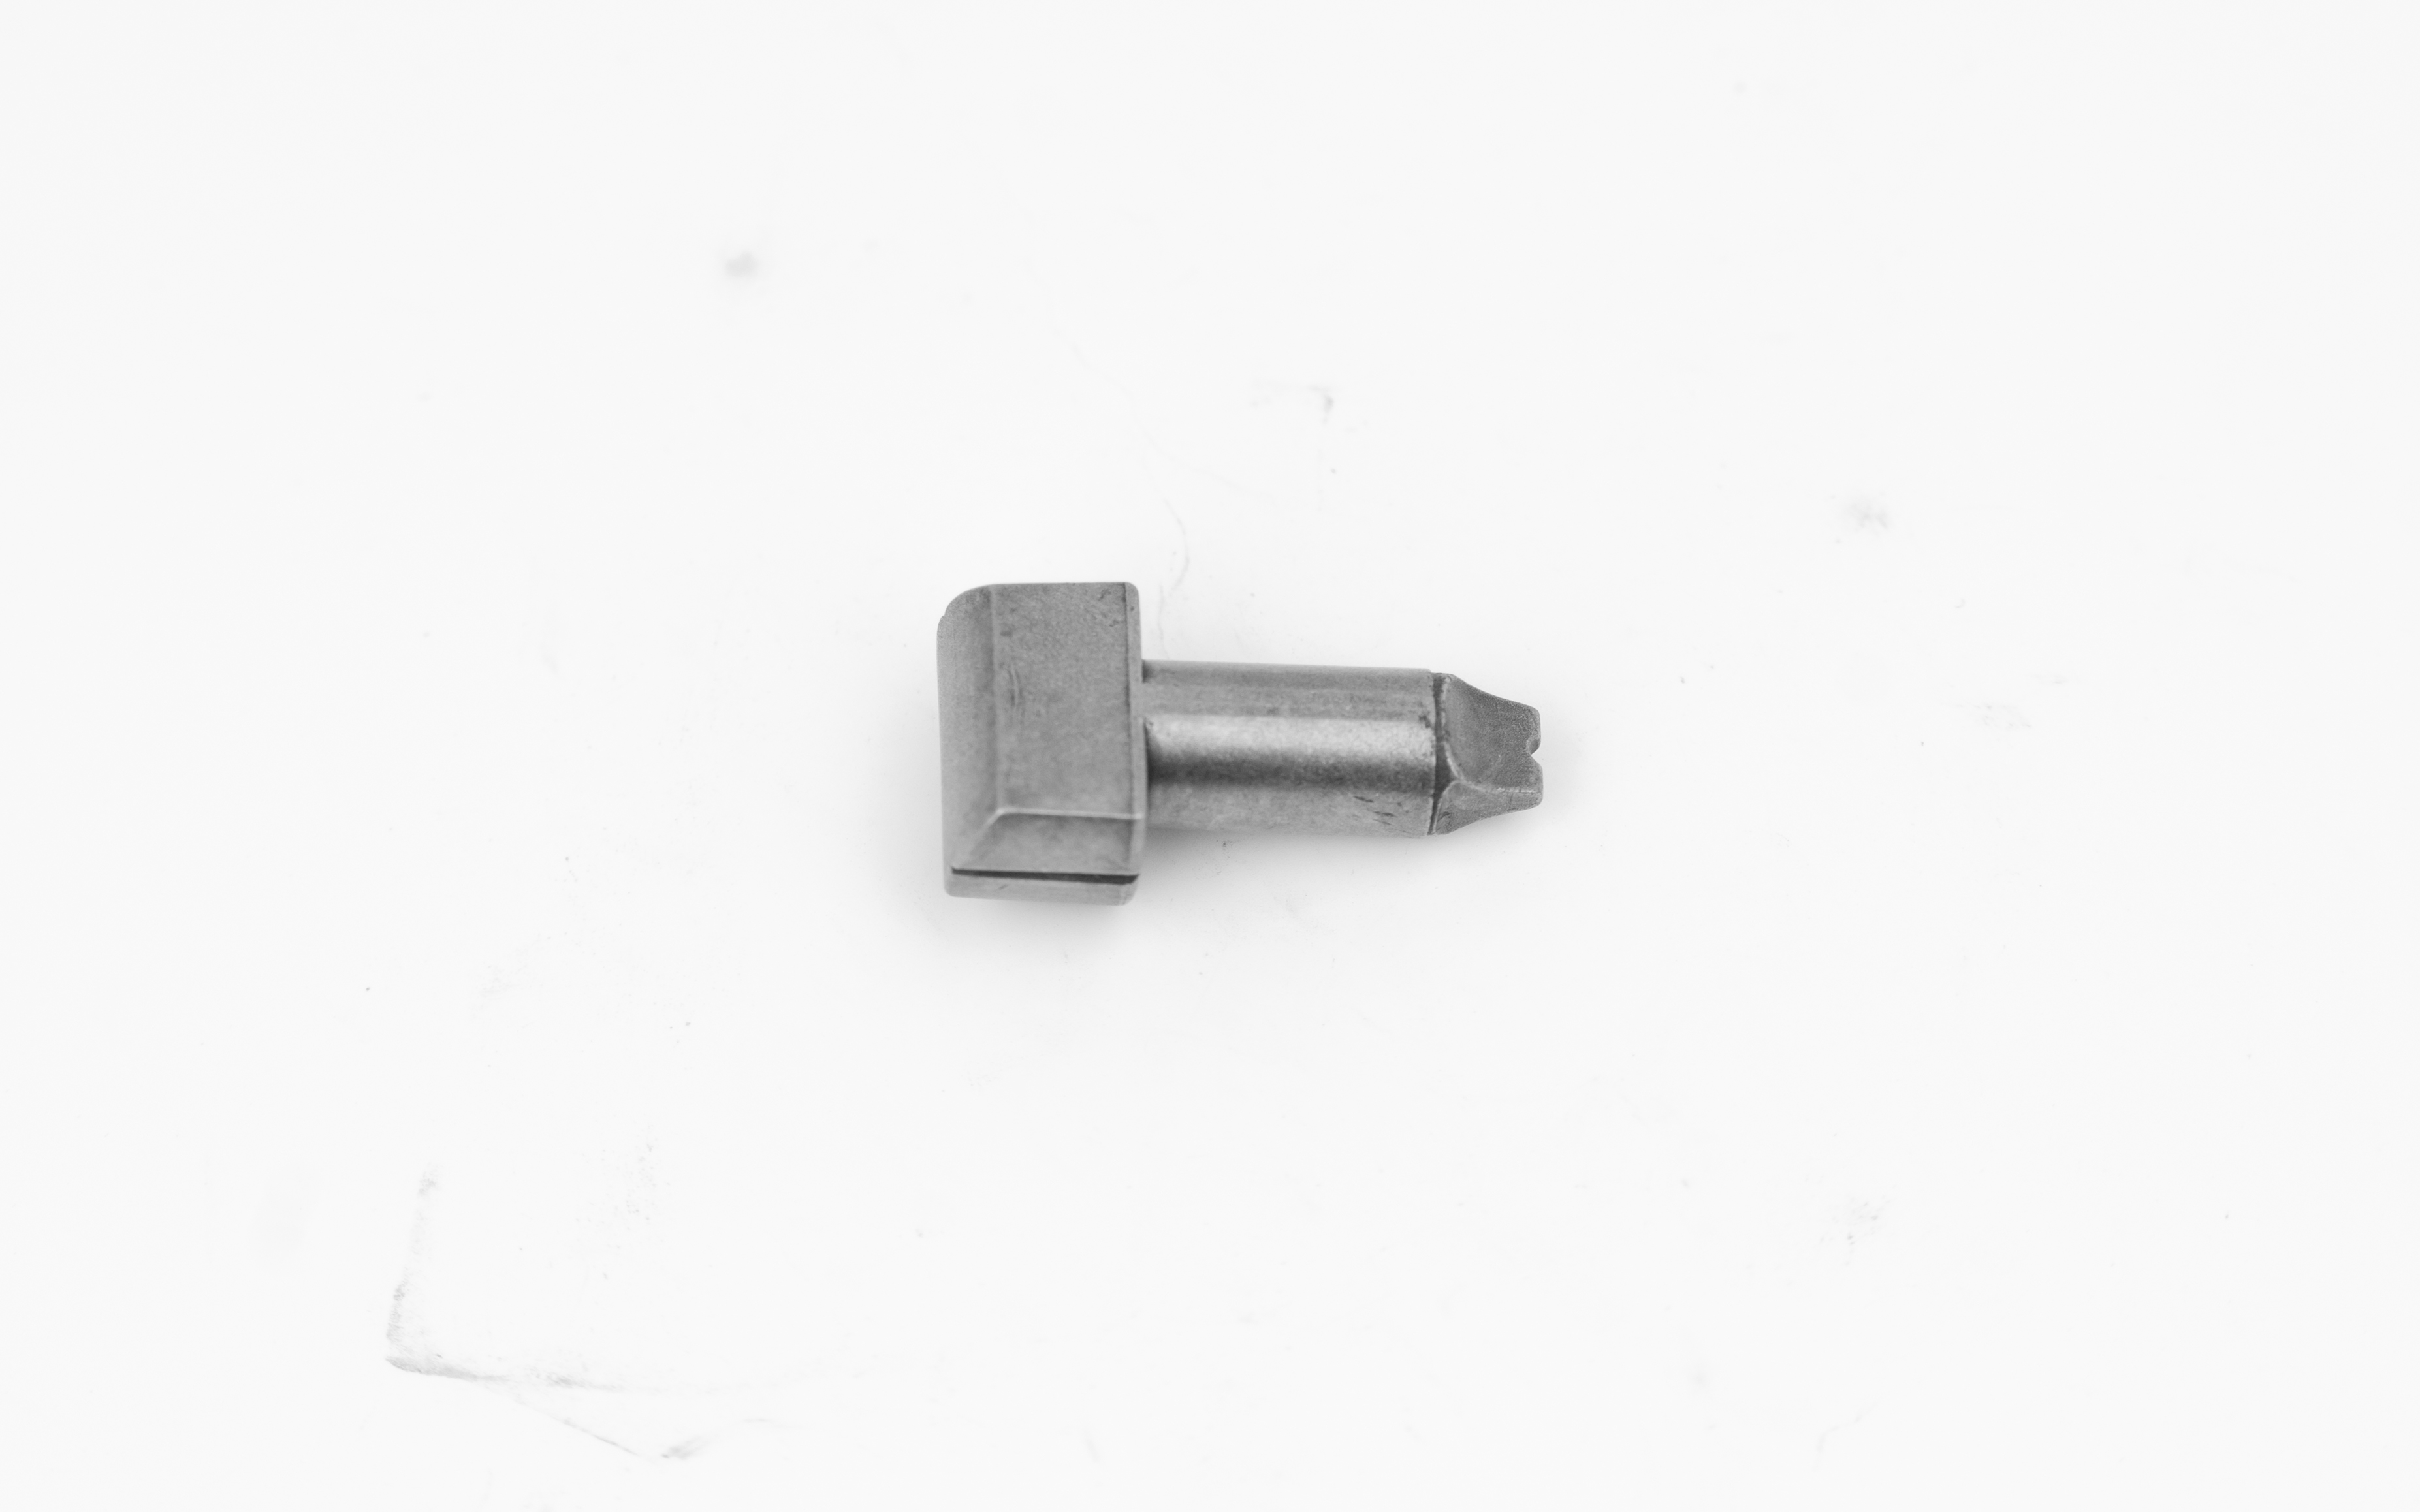
2026-10-13 精密制造业竞争逐步转向微米级尺寸控制,新能源、3C 电子、医疗设备三大赛道,对小型金属零部件的精度、表面质量、批量一致性提出严苛要求,高精度 MIM 金属粉末注射成型工艺,成为行业优选制造方案。高精度 MIM 工艺核心优势在于稳定的尺寸控制。经过烧结后的零件,常规尺寸精度可达 ±0.3%~±0.5%,部分优化工况下精度更高,表面粗糙度优良,减少后续抛光、研磨等二次精加工。相比压铸、锻造,MIM 可以成型薄壁、微小特征,最小壁厚可做到 0.3mm,微小孔、细小齿形、复杂曲面特征一次成型,无需后续铣削钻孔。 新能源产业大量采用 MIM 精密件。新能源电池、电控、连接器内部微型金属结构件,要求耐高压
更多 
2026-09-22 在精密零部件制造行业,传统多工序加工模式长期存在痛点。常规CNC切削、铸造工艺生产精密小件,需要经过开料、粗加工、精加工、打磨、抛光、组装等十余道工序,不仅生产链路冗长、人工成本高,还存在材料损耗大、生产周期长、交付滞后等问题,严重制约企业盈利空间与市场竞争力。而MIM近净成形技术的普及,彻底颠覆传统多工序加工模式,为精密零件生产实现全方位降本增效。所谓近净成形,就是零件成型后尺寸、形态无限接近成品,仅需极简后处理即可投入使用。MIM金属注射成型依托独特的工艺原理,摒弃传统减材制造模式,无需对原材料进行大量切削打磨,从生产源头精简工序流程。以往需要多台设备、多个工位协同完成的复杂零件加工工作,
更多 
2026-09-22 高端精密零部件的生产,长期面临着一道难题:想要高精度、高强度,往往就要付出高昂的加工成本;想要控制生产成本,又容易牺牲零件精度与力学性能。而近净成形 MIM 金属粉末注射成型技术,作为先进制造解决方案,可以同时兼顾精度、强度与成本三大核心要求,为众多行业零部件生产提供了全新选择。所谓近净成形,指零件成型之后形状、尺寸已经十分接近最终成品,仅需少量后加工甚至无需二次加工就可以投入使用。MIM 完整工艺流程包含喂料混炼、注射成型、脱脂、高温烧结四大核心环节。经过高温烧结之后,金属粉末颗粒紧密结合,零件致密度高,内部金相组织均匀,具备优秀的抗拉强度、硬度与耐磨性能,力学性能基本可以媲美锻件。 在精度
更多 
2026-09-22 长久以来,零部件设计人员在开发新产品时,常常会被加工工艺所束缚。很多创意化、轻量化、一体化的零件设计方案,放到传统切削、铸造工艺中,会因为结构复杂难以加工而被迫修改图纸,出现 “设计向工艺妥协” 的情况。MIM 金属粉末注射成型技术的出现,有效突破传统加工局限,极大释放了金属零部件的设计自由度。传统机加工依靠去除多余材料得到成品,内腔深槽、超薄壁厚、复杂曲面、异形镂空、多分支结构等设计,加工难度成倍上升,部分结构甚至无法加工成型。铸造工艺则容易出现尺寸偏差、表面粗糙、力学性能不足等问题,难以兼顾高精度与复杂造型。 MIM 工艺融合了塑料注塑成型的优势,喂料拥有良好的流动性,能够复刻各种高难度复
更多