浏览数量: 0 作者: 本站编辑 发布时间: 2026-10-13 来源: 本站
精密零件制造中,传统 CNC 机加工、锻造、铸造长期存在固有局限,遇到复杂微型零件,容易出现工序冗长、成本高、量产慢等痛点。MIM 金属注射成型工艺,凭借独特成型原理,有效突破传统机加工的生产瓶颈。

什么是 MIM?MIM 全称金属粉末注射成型(Metal Injection Molding),是粉末冶金与塑料注塑结合的近净成型制造技术。工艺流程分为喂料制备、注塑成型、脱脂、烧结四大核心环节。超细金属粉末与粘结剂混合形成可流动喂料,利用注塑机注入模具得到生坯;再脱除有机粘结剂,高温烧结致密化,直接得到接近成品形状的金属零件,属于近净成形工艺。
传统 CNC 机加工属于 “减材制造”,从整块原材料切削去除多余材料。零件结构越复杂,加工工序越多,需要多次换工装、翻面加工,微小内孔、深槽、镂空结构加工难度大。不仅加工耗时,材料利用率低,大量金属废料造成原材料浪费。批量生产时,人工与设备成本居高不下,小微型复杂零件单件价格昂贵。同时,多道加工工序叠加,容易累积尺寸误差,大批量产品一致性很难保障。
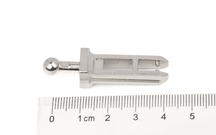
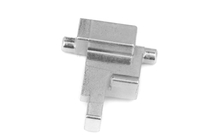
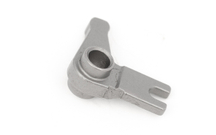
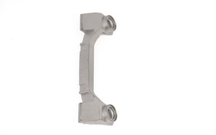
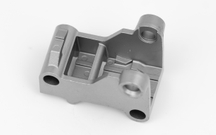
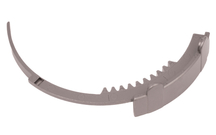
MIM 从底层打破这一瓶颈,属于近净成型,一次注塑成型零件全部复杂特征,大幅减少后续 CNC 精加工。材料利用率接近 98%,几乎无原料浪费。对于带细小齿、薄壁、内部异形通道的零件,机加工很难加工甚至无法加工,MIM 依靠模具一次性成型,不再受刀具切削路径限制,放开产品结构设计限制。
对比机加工,MIM 在大批量生产时成本优势显著。模具投入完成后,持续大批量生产,单件成本随产量提升持续下降,非常适合新能源、3C、医疗、电动工具行业中小精密零件规模化生产。成品烧结后组织均匀,力学性能稳定,可选用不锈钢、钛合金、特种合金等多种材质。
但 MIM 并非完全替代机加工,大尺寸、简单厚壁零件,机加工依旧更合适。二者属于互补工艺。企业根据零件尺寸、结构复杂度、年产量合理选型,复杂微型件优先 MIM,简单大件选用 CNC。
MIM 工艺持续成熟,脱脂烧结技术不断升级,尺寸稳定性持续提升,正在帮助众多制造企业摆脱传统机加工工序多、耗材高、量产慢的瓶颈,成为复杂精密零件量产的重要解决方案。